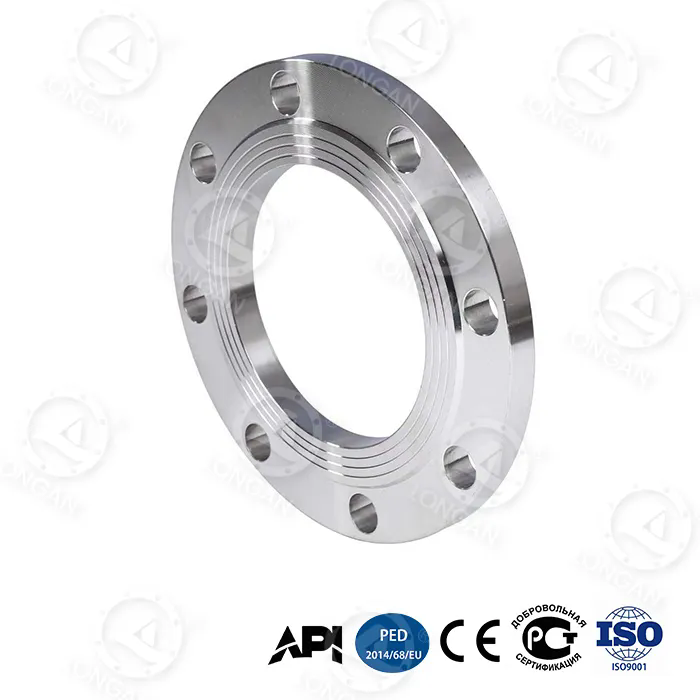
ในโรงงานปิโตรเคมี การเชื่อมต่อหน้าแปลนแบนแบบสลักเกลียวจะต้องมีของเหลวในกระบวนการที่ความดันเกิน 100 บาร์และอุณหภูมิเกิน 400°C ซีลไม่ได้ถูกสร้างขึ้นโดยส่วนประกอบเดียว แต่สร้างขึ้นโดยระบบ: ใบหน้าของหน้าแปลน ปะเก็น และสลักเกลียว เมื่อขันโบลต์ให้แน่น พวกมันจะสร้างแรงจับยึดที่บีบอัดปะเก็นระหว่างหน้าหน้าแปลน ในทางกลับกัน ปะเก็นจะเปลี่ยนรูปและเติมเต็มความผิดปกติระดับจุลภาคบนพื้นผิวหน้าแปลน ทำให้เกิดสิ่งกีดขวางที่ป้องกันการรั่วซึม ดูเหมือนง่ายพอ แต่การรั่วไหลของหน้าแปลนเป็นสาเหตุหนึ่งที่พบบ่อยที่สุดของอุบัติเหตุทางอุตสาหกรรมและการสูญเสียการผลิต เหตุผลก็คือ การบรรลุการซีลที่เชื่อถือได้นั้นจำเป็นต้องมีความสมดุลที่แม่นยำของโหลดโบลต์ แรงอัดของปะเก็น และความแข็งแกร่งของหน้าแปลน ความสมดุลที่หยุดชะงักได้ง่ายจากการติดตั้งที่ไม่เหมาะสม แรงบิดของโบลต์ไม่ถูกต้อง หรือคุณภาพหน้าหน้าแปลนไม่ดี
คำถามว่ากหน้าแปลนแบนการปิดผนึกด้วยโบลท์ที่เชื่อถือได้จึงไม่ใช่แค่การขันโบลท์ให้แน่นเท่านั้น มันเป็นเรื่องของวิศวกรรม น้ำหนักของโบลต์ต้องเพียงพอที่จะบีบอัดปะเก็นให้เพียงพอที่จะปิดผนึก แต่ไม่สูงจนทำให้ปะเก็นทับหรือทำให้โบลต์หลุดออกมา ใบหน้าของหน้าแปลนต้องเรียบและเรียบพอที่จะทำให้ปะเก็นเข้ารูปได้ แต่ไม่เรียบจนปะเก็นไม่สามารถจับได้ ต้องขันสลักเกลียวให้แน่นตามลำดับเพื่อให้แน่ใจว่ามีการกระจายน้ำหนักที่สม่ำเสมอ และส่วนประกอบทั้งหมดต้องได้รับการออกแบบให้ทนทานต่อแรงดันในการทำงาน อุณหภูมิ และวงจรความร้อนโดยไม่สูญเสียแรงซีล บทความนี้จะตรวจสอบแต่ละปัจจัยเหล่านี้ในรายละเอียดทางเทคนิค เพื่อให้เข้าใจอย่างครอบคลุมเกี่ยวกับการปิดผนึกหน้าแปลนแบนแบบสลักเกลียวสำหรับวิศวกร ผู้เชี่ยวชาญด้านการบำรุงรักษา และผู้เชี่ยวชาญด้านการจัดซื้อ ที่Wenzhou Longan Flange Co. , Ltd.โรงงานของเราผลิตหน้าแปลนแบนมานานกว่าสองทศวรรษ และเราได้พัฒนาความเข้าใจอย่างลึกซึ้งเกี่ยวกับปัจจัยที่กำหนดความน่าเชื่อถือของการปิดผนึก
เพื่อทำความเข้าใจว่าหน้าแปลนแบนบรรลุการปิดผนึกที่เชื่อถือได้ได้อย่างไร เราต้องเข้าใจกลไกของข้อต่อแบบสลักเกลียวก่อน เมื่อขันโบลท์ให้แน่น จะยืดออกอย่างยืดหยุ่น สลักเกลียวทำหน้าที่เหมือนสปริง และความตึงของสลักเกลียวจะสร้างแรงจับยึดที่ดึงหน้าแปลนทั้งสองเข้าหากัน แรงจับยึดนี้จะถูกส่งผ่านหน้าแปลนไปยังปะเก็น ปะเก็นซึ่งทำจากวัสดุที่นิ่มกว่าหน้าแปลนถูกบีบอัด ขณะที่มันถูกบีบอัด มันจะไหลลงสู่หุบเขาขนาดเล็กมากและมีรอยขีดข่วนบนหน้าหน้าแปลน ทำให้เกิดเส้นทางที่คดเคี้ยวซึ่งของเหลวที่มีแรงดันไม่สามารถทะลุผ่านได้อย่างง่ายดาย การปิดผนึกจะเกิดขึ้นได้ก็ต่อเมื่อปะเก็นถูกบีบอัดเพียงพอที่จะเติมเต็มความผิดปกติเหล่านี้ และเมื่อความเค้นอัดที่ตกค้างบนปะเก็นมากกว่าความดันภายในของของเหลว
หลักการสำคัญคือต้องรักษาปะเก็นให้อยู่ในสภาพอัดตลอดอายุการใช้งานของข้อต่อ หากความเค้นอัดลดลงต่ำกว่าระดับวิกฤติ ซีลจะรั่ว ความเครียดจากการกดทับอาจลดลงได้จากหลายสาเหตุ ปะเก็นอาจคลายตัว (คืบคลาน) เมื่อเวลาผ่านไป โดยเฉพาะที่อุณหภูมิสูง สลักเกลียวอาจสูญเสียความตึงเนื่องจากการคลายตัวหรือการสั่นสะเทือน ใบหน้าของหน้าแปลนอาจแยกออกจากกันเนื่องจากการขยายตัวหรือการโค้งงอจากความร้อน การออกแบบหน้าแปลนแบนต้องคำนึงถึงปัจจัยเหล่านี้ทั้งหมด หน้าแปลนที่หนาและแข็งกว่าจะต้านทานการโค้งงอและรักษาความเค้นอัดที่สม่ำเสมอมากขึ้นบนปะเก็น สลักเกลียวขนาดเล็กจำนวนมากจะให้แรงจับยึดที่สม่ำเสมอมากกว่าสลักเกลียวขนาดใหญ่จำนวนน้อย และต้องเลือกวัสดุปะเก็นให้ต้านทานการคลายตัวและสารเคมี
ตารางต่อไปนี้สรุปแรงหลักและปัจจัยที่กำหนดความน่าเชื่อถือของซีลหน้าแปลนแบนแบบเกลียว
| ปัจจัย | คำอธิบาย | ผลกระทบต่อการปิดผนึก |
| ความตึงเครียดของสายฟ้า | ความยืดหยุ่นของสลักเกลียวเมื่อขันให้แน่น | ให้แรงจับยึดที่บีบอัดปะเก็น |
| การบีบอัดปะเก็น | การเสียรูปของปะเก็นภายใต้แรงโบลต์ | เติมเต็มความผิดปกติของพื้นผิวและสร้างการปิดผนึก |
| ความแข็งแกร่งของหน้าแปลน | ความต้านทานของหน้าแปลนต่อการดัดงอภายใต้แรงโบลต์ | รับประกันแรงอัดของปะเก็นที่สม่ำเสมอทั่วใบหน้า |
| การผ่อนคลายปะเก็น | การสูญเสียความเครียดจากการบีบอัดเมื่อเวลาผ่านไป | ลดแรงปิดผนึก จะต้องย่อให้เล็กสุด |
| ผลกระทบจากความร้อน | การขยายส่วนต่างของโบลต์ หน้าแปลน และปะเก็น | สามารถเพิ่มหรือลดภาระของโบลต์ได้ |
| ความดันภายใน | แรงที่กระทำโดยของไหลในกระบวนการ | มีแนวโน้มที่จะแยกหน้าแปลน จะต้องตอบโต้ด้วยการโหลดโบลต์ |
ที่ Wenzhou Longan Flange Co., Ltd. เราออกแบบหน้าแปลนแบบแบนเพื่อปรับปัจจัยเหล่านี้ให้เหมาะสม หน้าแปลนของเราผลิตจากเหล็กคุณภาพสูงและผ่านการตัดเฉือนตามขนาดที่แม่นยำเพื่อให้แน่ใจว่ามีขนาดพอดีและกระจายโหลดได้อย่างเหมาะสม นอกจากนี้เรายังให้คำแนะนำทางเทคนิคเกี่ยวกับการเลือกสลักเกลียว การเลือกปะเก็น และขั้นตอนการขันให้แน่นเพื่อช่วยให้ลูกค้าของเราได้รับซีลที่เชื่อถือได้ในการใช้งานเฉพาะของพวกเขา
โหลดของโบลต์เป็นตัวแปรเดียวที่สำคัญที่สุดในการบรรลุการซีลที่เชื่อถือได้ หากโหลดโบลต์ต่ำเกินไป ปะเก็นจะไม่ถูกบีบอัดเพียงพอที่จะปิดผนึก หากโหลดโบลต์สูงเกินไป ปะเก็นอาจถูกบด โบลท์อาจคราก หรือหน้าแปลนอาจเสียหายได้ โหลดโบลต์เป้าหมายถูกกำหนดโดยคำแนะนำของผู้ผลิตปะเก็น ซึ่งระบุความเค้นอัดขั้นต่ำและสูงสุดสำหรับวัสดุปะเก็น ความเค้นนี้จะถูกแปลงเป็นค่าแรงบิดโดยใช้แรงเสียดทานของเกลียวของสลักเกลียวและรูปทรงของข้อต่อ ความสัมพันธ์ของแรงบิด-ความตึงหาได้จากสูตร: T = K × D × F โดยที่ T คือแรงบิด K คือปัจจัยน็อต (สัมประสิทธิ์ไร้มิติที่คำนึงถึงแรงเสียดทาน) D คือเส้นผ่านศูนย์กลางระบุของสลักเกลียว และ F คือความตึงของสลักเกลียวที่ต้องการ
ปัจจัยน็อต K เป็นพารามิเตอร์ที่สำคัญแต่มักจะถูกเข้าใจผิด ขึ้นอยู่กับการหล่อลื่นเกลียว พื้นผิวของสลักเกลียวและน็อต และการมีอยู่ของสารเคลือบใดๆ ค่าทั่วไปของ K คือ 0.2 สำหรับสลักเกลียวเหล็กหล่อลื่น แต่อาจมีค่าตั้งแต่ 0.1 ถึง 0.3 ขึ้นอยู่กับเงื่อนไข ซึ่งหมายความว่าค่าแรงบิดที่เท่ากันสามารถสร้างความตึงของโบลต์ซึ่งแปรผันตามปัจจัยสาม นี่คือเหตุผลว่าทำไมแรงบิดเพียงอย่างเดียวจึงไม่สามารถบ่งชี้ภาระของโบลต์ที่เชื่อถือได้ สำหรับการใช้งานที่สำคัญ วิศวกรใช้วิธีการที่แม่นยำยิ่งขึ้น เช่น การวัดการยืดตัวของสลักเกลียวหรือตัวบ่งชี้ความตึงโดยตรง ตารางด้านล่างแสดงค่าแรงบิดทั่วไปสำหรับขนาดสลักเกลียวและวัสดุปะเก็นทั่วไป
| ขนาดสลักเกลียว | ประเภทปะเก็น | ความเค้นโบลต์เป้าหมาย (MPa) | แรงบิดที่แนะนำ (Nm) | ปัจจัยอ่อนนุช (K) |
| ม16 | ยาง | 30 - 50 | 80 - 120 | 0.20 |
| ม16 | ไฟเบอร์ | 40 - 60 | 100 - 150 | 0.20 |
| ม20 | แผลเป็นเกลียว | 60 - 80 | 200 - 280 | 0.18 |
| ม24 | แผลเป็นเกลียว | 60 - 80 | 350 - 480 | 0.18 |
| ม24 | หุ้มด้วยโลหะ | 80 - 120 | 450 - 650 | 0.16 |
ที่โรงงานของเรา เราจัดเตรียมข้อกำหนดแรงบิดโดยละเอียดสำหรับหน้าแปลนแบนแต่ละอันที่เราผลิตให้กับลูกค้า ข้อมูลจำเพาะเหล่านี้ขึ้นอยู่กับขนาดหน้าแปลน ขนาดและวัสดุของสลักเกลียว ประเภทของปะเก็น และสภาวะการทำงาน นอกจากนี้เรายังแนะนำให้ใช้ประแจทอร์คที่สอบเทียบแล้วและการตรวจสอบความตึงของโบลต์โดยใช้วิธีที่สอง เช่น การวัดการยืดตัวของโบลต์ด้วยไมโครมิเตอร์ หรือใช้เครื่องวัดความตึงโบลต์อัลตราโซนิก วิธีการควบคุมโหลดโบลต์ที่เข้มงวดนี้ถือเป็นสิ่งสำคัญสำหรับการปิดผนึกที่เชื่อถือได้ในการใช้งานที่สำคัญ
ปะเก็นเป็นส่วนประกอบที่สร้างซีลในการเชื่อมต่อหน้าแปลนแบนแบบสลักเกลียว เป็นวัสดุอัดแรงที่ถูกบีบระหว่างหน้าแปลน ปะเก็นต้องอ่อนพอที่จะปรับให้เข้ากับความผิดปกติของพื้นผิวของหน้าแปลน แต่แข็งแรงพอที่จะทนต่อแรงดันภายในและการโจมตีทางเคมีของของไหลในกระบวนการ นอกจากนี้ยังต้องมีความยืดหยุ่นเพียงพอที่จะรักษาแรงกดทับเมื่อเวลาผ่านไปและภายใต้วงจรความร้อน ไม่มีวัสดุปะเก็นชนิดเดียวที่เหมาะกับทุกการใช้งาน การเลือกวัสดุปะเก็นขึ้นอยู่กับอุณหภูมิ ความดัน และข้อกำหนดด้านความเข้ากันได้ทางเคมีของการใช้งานเฉพาะ
วัสดุปะเก็นที่พบบ่อยที่สุดสำหรับหน้าแปลนแบนได้แก่ ยาง, PTFE, แผลเป็นเกลียว และหุ้มด้วยโลหะ ปะเก็นยางใช้ในการใช้งานที่มีแรงดันต่ำและอุณหภูมิต่ำ เช่น ท่อน้ำและท่ออากาศ ปะเก็น PTFE ใช้ในการใช้งานทางเคมีที่ต้องการความต้านทานต่อของเหลวที่มีฤทธิ์รุนแรง ปะเก็นพันแผลแบบเกลียวใช้ในงานที่มีแรงดันสูงและอุณหภูมิสูง เช่น ท่อไอน้ำและไฮโดรคาร์บอน ปะเก็นหุ้มด้วยโลหะถูกนำมาใช้ในการใช้งานที่มีความต้องการมากที่สุด โดยต้องการความต้านทานต่ออุณหภูมิและแรงดันในระดับสูงสุด ตารางด้านล่างเปรียบเทียบคุณสมบัติที่สำคัญของวัสดุปะเก็นเหล่านี้
| วัสดุปะเก็น | อุณหภูมิสูงสุด (°C) | แรงดันสูงสุด (บาร์) | ทนต่อสารเคมี | แอปพลิเคชันทั่วไป |
| ยาง (NBR) | 100 | 16 | ดี(น้ำ,น้ำมัน) | น้ำ อากาศ ไอน้ำแรงดันต่ำ |
| ไฟเบอร์ | 260 | 40 | ยอดเยี่ยม | การแปรรูปทางเคมีอาหาร |
| แผลเป็นเกลียว | 500 | 100 | ดีมาก | ไอน้ำ ไฮโดรคาร์บอน แรงดันสูง |
| หุ้มด้วยโลหะ | 600 | 150 | ยอดเยี่ยม | อุณหภูมิสูง แรงดันสูง |
ที่ Wenzhou Longan Flange Co., Ltd. เราไม่ได้ผลิตปะเก็น แต่เราทำงานอย่างใกล้ชิดกับลูกค้าของเราเพื่อให้แน่ใจว่าปะเก็นที่พวกเขาเลือกนั้นเข้ากันได้กับหน้าแปลนแบนของเรา เราให้รายละเอียดขนาดหน้าจานแปลนโดยละเอียด รวมถึงความสูงของหน้าจานที่ยกขึ้นและผิวสำเร็จ ซึ่งมีความสำคัญอย่างยิ่งต่อการนั่งปะเก็นที่เหมาะสม นอกจากนี้เรายังให้คำแนะนำเกี่ยวกับความเค้นอัดของปะเก็นและแรงบิดของสลักเกลียวตามคำแนะนำของผู้ผลิตปะเก็น เป้าหมายของเราคือเพื่อให้แน่ใจว่าระบบข้อต่อแบบสลักเกลียวทั้งหมด ได้แก่ หน้าแปลน ปะเก็น และสลักเกลียว ทำงานร่วมกันเพื่อให้ได้การซีลที่เชื่อถือได้
การตกแต่งพื้นผิวของหน้าแปลนเป็นตัวแปรสำคัญที่มักถูกมองข้าม ปะเก็นจะต้องสามารถสอดคล้องกับความผิดปกติของพื้นผิวของหน้าหน้าแปลนเพื่อสร้างการปิดผนึก หากพื้นผิวหยาบเกินไป ปะเก็นอาจไม่สามารถเติมเต็มหุบเขาลึกได้ และอาจยังมีเส้นทางรั่วอยู่ หากพื้นผิวเรียบเกินไป ปะเก็นอาจไม่สามารถยึดเกาะพื้นผิวได้ และอาจลื่นหรือหลุดออกมาภายใต้แรงกด การตกแต่งพื้นผิวที่เหมาะสมที่สุดคือความสมดุลระหว่างสุดขั้วทั้งสองนี้ สำหรับวัสดุปะเก็นส่วนใหญ่ แนะนำให้ใช้ความหยาบผิว Ra 3.2 ถึง 6.3 ไมโครเมตร โดยทั่วไปสามารถทำได้โดยการตัดเฉือนหน้าหน้าแปลนด้วยรูปแบบร่องฟันปลาหรือศูนย์กลางที่เรียกว่าการเคลือบแบบ "โฟโนกราฟิก"
ผิวเคลือบด้านเสียงระบุไว้ในมาตรฐาน เช่น ASME B16.5 และ EN 1092-1 ผิวสำเร็จถูกสร้างขึ้นโดยเครื่องมือที่ตัดร่องเกลียวต่อเนื่องบนหน้าหน้าแปลน มีการควบคุมความลึกและระยะห่างของร่องเพื่อให้ได้ความหยาบตามที่ต้องการ รูปแบบร่องมีแนวสันและหุบเขาหลายชุดที่ปะเก็นสามารถยึดเกาะได้ ด้ามจับนี้ป้องกันไม่ให้ปะเก็นหลุดออกโดยแรงดันภายใน และช่วยรักษาซีลภายใต้การหมุนเวียนของความร้อน ตารางด้านล่างแสดงการตกแต่งพื้นผิวที่แนะนำสำหรับวัสดุปะเก็นต่างๆ
| วัสดุปะเก็น | ความหยาบผิวที่แนะนำ (Ra, µm) | ประเภทเสร็จสิ้น |
| ยาง | 3.2 - 6.3 | แผ่นเสียง (ศูนย์กลางหรือหยัก) |
| ไฟเบอร์ | 1.6 - 3.2 | แผ่นเสียงหรือเรียบ |
| แผลเป็นเกลียว | 3.2 - 6.3 | สัทศาสตร์ |
| หุ้มด้วยโลหะ | 3.2 - 6.3 | สัทศาสตร์ |
ที่โรงงานของเรา เรากลึงหน้าแปลนแบนทั้งหมดของเราให้เข้ากับพื้นผิวที่กำหนดโดยใช้เครื่องกลึง CNC พร้อมเครื่องมือที่มีความแม่นยำ เราตรวจสอบผิวสำเร็จโดยใช้เครื่องวัดโปรไฟล์ และบันทึกผลลัพธ์ไว้ในเอกสารการควบคุมคุณภาพของเรา เพื่อให้แน่ใจว่าหน้าแปลนแบนทุกอันที่เราผลิตจะมีพื้นผิวที่เหมาะสมที่สุดสำหรับการวางปะเก็น นอกจากนี้เรายังมีการตกแต่งผิวหน้าหลายประเภท รวมถึงการขัดผิวเรียบ การขัดผิวแบบหยัก และการตกแต่งข้อต่อวงแหวน เพื่อตอบสนองความต้องการของประเภทปะเก็นและการใช้งานที่แตกต่างกัน
ลำดับการขันโบลต์ให้แน่นเป็นอีกปัจจัยสำคัญในการบรรลุการซีลที่เชื่อถือได้ หากขันโบลต์ทีละตัวตามลำดับแบบสุ่ม หน้าแปลนจะบิดเบี้ยว และแรงอัดของปะเก็นจะไม่สม่ำเสมอ สิ่งนี้สามารถนำไปสู่การรั่วไหลได้ แม้ว่าค่าแรงบิดสุดท้ายจะถูกต้องก็ตาม ขั้นตอนที่ถูกต้องคือการขันโบลต์เป็นรูปดาวหรือรูปกากบาทให้แน่นหลายรอบ การผ่านครั้งแรกควรเป็นการส่งผ่านแรงบิดต่ำ (โดยทั่วไปคือ 30% ของแรงบิดสุดท้าย) เพื่อยึดปะเก็นและจัดแนวหน้าแปลนให้อยู่ในแนวเดียวกัน การผ่านครั้งที่สองควรเป็นการส่งผ่านแรงบิดปานกลาง (โดยทั่วไปคือ 60% ของแรงบิดสุดท้าย) การจ่ายบอลครั้งสุดท้ายควรใช้แรงบิดเต็มพิกัด อีกครั้งในรูปแบบดาว การขันให้แน่นสม่ำเสมอและค่อยเป็นค่อยไปช่วยให้มั่นใจว่าปะเก็นถูกบีบอัดเท่าๆ กัน และหน้าหน้าแปลนยังคงขนานกัน
จำนวนรอบและค่าแรงบิดเฉพาะขึ้นอยู่กับขนาดของหน้าแปลน จำนวนสลักเกลียว และวัสดุปะเก็น สำหรับหน้าแปลนขนาดใหญ่ที่มีโบลท์หลายตัว อาจต้องผ่านสามหรือสี่รอบ สำหรับหน้าแปลนขนาดเล็ก สองรอบอาจเพียงพอ ตารางด้านล่างนี้เป็นแนวทางทั่วไปสำหรับลำดับการขันโบลต์
| ขนาดหน้าแปลน | จำนวนสลักเกลียว | บัตรผ่านที่แนะนำ | รูปแบบแรงบิด |
| DN50 - DN100 | 4 - 8 | 2 | ลายดาว |
| DN150 - DN300 | 8 - 12 | 3 | ลายดาว |
| DN350 - DN600 | 12 - 20 | 3 - 4 | ลายดาว |
| > DN600 | > 20 | 4+ | ลายดาวหลายขั้น |
การควบคุมคุณภาพถือเป็นสิ่งสำคัญเพื่อให้แน่ใจว่าขั้นตอนการขันแน่นได้รับการดำเนินการอย่างถูกต้อง หลังจากแรงบิดสุดท้ายผ่านไป ผู้ตรวจสอบที่มีคุณสมบัติเหมาะสมควรตรวจสอบแรงบิดของสลักเกลียวแต่ละตัวโดยใช้ประแจแรงบิดที่ปรับเทียบแล้ว ผู้ตรวจสอบควรตรวจสอบช่องว่างระหว่างหน้าแปลนที่จุดต่างๆ รอบเส้นรอบวงเพื่อให้แน่ใจว่าหน้าแปลนขนานกัน หากช่องว่างไม่เท่ากัน ควรคลายน็อตและขันให้แน่นซ้ำ ที่ Wenzhou Longan Flange Co., Ltd. เราให้คำแนะนำในการติดตั้งโดยละเอียดและข้อกำหนดแรงบิดสำหรับหน้าแปลนแบนทุกอันที่เราผลิตแก่ลูกค้าของเรา นอกจากนี้เรายังมีการฝึกอบรมนอกสถานที่และการสนับสนุนทางเทคนิคเพื่อช่วยให้ลูกค้าของเราได้รับการปิดผนึกที่เชื่อถือได้ในการใช้งานที่สำคัญของพวกเขา
คำถามที่ 1: แรงบิดโบลต์ที่ถูกต้องสำหรับหน้าแปลนแบนคือเท่าใด
คำตอบ: แรงบิดของโบลต์ที่ถูกต้องขึ้นอยู่กับขนาดของโบลต์ วัสดุของโบลต์ วัสดุปะเก็น และสภาพการทำงาน โดยทั่วไปจะระบุโดยผู้ผลิตปะเก็นหรือคำนวณโดยใช้สูตร T = K × D × F โดยที่ K คือปัจจัยน็อต D คือเส้นผ่านศูนย์กลางของโบลต์ และ F คือความตึงของโบลต์เป้าหมาย เราจัดเตรียมข้อกำหนดแรงบิดโดยละเอียดสำหรับหน้าแปลนแบนทุกอันที่เราผลิตที่ Wenzhou Longan Flange Co., Ltd. จำเป็นอย่างยิ่งที่จะต้องใช้ประแจแรงบิดที่ปรับเทียบแล้ว และปฏิบัติตามลำดับการขันที่แนะนำ
คำถามที่ 2: ทำไมหน้าแปลนแบนของฉันถึงรั่ว แม้ว่าฉันจะขันโบลต์ตามแรงบิดที่ระบุแล้วก็ตาม
คำตอบ: มีสาเหตุที่เป็นไปได้หลายประการ ปะเก็นอาจเสียหายหรือมาจากวัสดุที่ไม่ถูกต้อง ใบหน้าหน้าแปลนอาจเสียหายหรือมีผิวสำเร็จที่ไม่ถูกต้อง โบลต์อาจปนเปื้อนหรือหล่อลื่นไม่ถูกต้อง ส่งผลให้ปัจจัยน็อตแตกต่างจากค่าที่คาดไว้ หน้าแปลนอาจไม่ขนานกัน หรือสภาวะการทำงานอาจเกินระดับความดันหรืออุณหภูมิของปะเก็น การตรวจสอบส่วนประกอบทั้งหมดอย่างละเอียดและการทบทวนขั้นตอนการติดตั้งเป็นสิ่งจำเป็นเพื่อระบุสาเหตุที่แท้จริง
คำถามที่ 3: ใบหน้าที่ยกขึ้นและหน้าแปลนใบหน้าแบนแตกต่างกันอย่างไร?
คำตอบ: หน้าแปลนแบนแบบหน้ายกจะมีวงแหวนยกเล็ก ๆ บนใบหน้า ในขณะที่หน้าแปลนแบบหน้าแบนจะมีหน้าแบนโดยสิ้นเชิง ใบหน้าที่ยกขึ้นได้รับการออกแบบเพื่อให้มีสมาธิในการรับน้ำหนักของโบลต์บนปะเก็น ซึ่งจะเป็นการเพิ่มความเครียดในการซีล หน้าแปลนแบบหน้าแบนใช้กับปะเก็นเต็มหน้า และพบได้ทั่วไปในการใช้งานที่มีแรงดันต่ำและใช้กับหน้าแปลนเหล็กหล่อหรือพลาสติก ทางเลือกขึ้นอยู่กับการใช้งานและหน้าแปลนผสมพันธุ์
คำถามที่ 4: ควรขันน็อตหน้าแปลนแบนให้แน่นใหม่บ่อยแค่ไหน?
คำตอบ: ควรขันโบลต์หน้าแปลนแบนให้แน่นอีกครั้งหลังจากผ่านไป 24 ชั่วโมงแรกของการทำงาน โดยเฉพาะอย่างยิ่งในการใช้งานที่อุณหภูมิสูง ซึ่งการขยายตัวจากความร้อนและการคลายตัวของปะเก็นอาจทำให้สูญเสียภาระของโบลต์ หลังจากนั้น โดยทั่วไปการขันให้แน่นอีกครั้งจะดำเนินการในระหว่างช่วงการบำรุงรักษาตามกำหนดการ เช่น การปิดระบบประจำปี ความถี่ขึ้นอยู่กับความสำคัญของการใช้งานและสภาวะการทำงาน แนะนำให้ตรวจสอบรอยรั่วเป็นประจำ
คำถามที่ 5: แรงดันสูงสุดที่หน้าแปลนแบนสามารถปิดผนึกได้คือเท่าใด
คำตอบ: แรงดันสูงสุดที่หน้าแปลนแบนสามารถปิดผนึกได้นั้นขึ้นอยู่กับระดับของหน้าแปลน วัสดุปะเก็น และโหลดของสลักเกลียว ตัวอย่างเช่น หน้าแปลนแบน Class 150 ที่มีปะเก็นพันเกลียวสามารถปิดผนึกได้สูงถึง 20 บาร์ที่อุณหภูมิแวดล้อม หน้าแปลน Class 300 สามารถซีลได้สูงสุด 50 บาร์ แรงกดดันที่สูงขึ้นจำเป็นต้องมีพิกัดหน้าแปลนที่สูงขึ้นและวัสดุปะเก็นที่แข็งแกร่งยิ่งขึ้น ที่โรงงานของเรา เราผลิตหน้าแปลนแบนในระดับแรงดันต่างๆ เพื่อตอบสนองความต้องการของการใช้งานที่แตกต่างกัน
การบรรลุการซีลที่เชื่อถือได้ด้วยหน้าแปลนแบนแบบสลักเกลียวถือเป็นความท้าทายทางวิศวกรรมระบบ ต้องใช้การผสมผสานที่ถูกต้องระหว่างโหลดของโบลต์ แรงอัดของปะเก็น ความแข็งแกร่งของหน้าแปลน และการตกแต่งพื้นผิว แต่ละปัจจัยเหล่านี้จะต้องได้รับการระบุและควบคุมอย่างระมัดระวังเพื่อให้แน่ใจว่าปะเก็นยังคงอยู่ในสภาวะอัดตลอดอายุการใช้งานของข้อต่อ โหลดของโบลต์ต้องเพียงพอที่จะบีบอัดปะเก็น แต่ไม่สูงจนทำให้ปะเก็นหรือหน้าแปลนเสียหาย ปะเก็นต้องเข้ากันได้กับของเหลวในกระบวนการและสามารถทนต่ออุณหภูมิและความดันในการทำงานได้ ใบหน้าหน้าแปลนต้องเรียบและมีพื้นผิวที่ถูกต้องเพื่อให้ปะเก็นเข้ารูปและยึดเกาะได้ และต้องขันน็อตให้แน่นตามลำดับที่ถูกต้องเพื่อให้แน่ใจว่ามีการกระจายน้ำหนักที่สม่ำเสมอ ที่ Wenzhou Longan Flange Co., Ltd. โรงงานของเราผลิตหน้าแปลนแบบแบนมานานกว่าสองทศวรรษ และเราได้พัฒนาความเข้าใจอย่างลึกซึ้งเกี่ยวกับปัจจัยเหล่านี้ หน้าแปลนของเราได้รับการตัดเฉือนอย่างแม่นยำเพื่อให้มั่นใจว่าพอดีและกระจายโหลดได้อย่างเหมาะสม และเราให้การสนับสนุนทางเทคนิคแก่ลูกค้าที่ต้องการเพื่อให้ได้ซีลที่เชื่อถือได้
ไม่ว่าคุณกำลังออกแบบระบบท่อใหม่หรือบำรุงรักษาระบบท่อที่มีอยู่ เราขอเชิญคุณติดต่อเราเพื่อหารือเกี่ยวกับข้อกำหนดหน้าแปลนแบนของคุณ ทีมวิศวกรของเราสามารถช่วยคุณเลือกหน้าแปลนที่เหมาะสมสำหรับการใช้งานของคุณ ระบุข้อกำหนดแรงบิด และให้คำแนะนำในการเลือกและการติดตั้งปะเก็น เรามุ่งมั่นที่จะมอบผลิตภัณฑ์คุณภาพสูงสุดและบริการที่ดีที่สุดแก่ลูกค้าของเรา
ติดต่อ Wenzhou Longan Flange Co., Ltd. ได้แล้ววันนี้เพื่อหารือเกี่ยวกับข้อกำหนดหน้าแปลนแบนของคุณและค้นพบว่าผลิตภัณฑ์ของเราสามารถช่วยให้คุณบรรลุการปิดผนึกที่เชื่อถือได้ในการใช้งานที่สำคัญของคุณได้อย่างไร
TradeManager
Skype
VKontakte